 Contactez-nous
 Langue
Catégorie : Industrie des matériaux de construction - Ventilateur centrifuge pour four rotatif à ...
See Details
Deux ventilateurs centrifuges sur la même conduite de gaz résiduaire de four à ciment, tous deux évalués à environ 150 000 m3/h et 350 degrés C, peuvent se retrouver avec des historiques de maintenance très différents : une roue est remplacée au bout de cinq mois, l'autre fonctionne pendant trois ans. Les carters sont similaires, les roulements viennent de la même marque et les moteurs correspondent. La différence réside à l’intérieur de la roue, dans le profil de la lame, son épaisseur, la façon dont elle est soudée au moyeu et à la plaque arrière, ainsi que le matériau dans lequel elle est fabriquée.
C'est la réponse courte à une question que les acheteurs se posent constamment : quelle partie d'un ventilateur centrifuge doit porter les spécifications ? Les lames le portent. La jauge de boîtier, le système de peinture et la marque de roulement sont largement interchangeables entre fournisseurs réputés. La géométrie des pales définit la courbe du ventilateur que vous obtenez réellement, et le matériau et l'épaisseur des pales définissent la durée pendant laquelle cette courbe tient sous la poussière, la chaleur et les gaz corrosifs. Un ventilateur qui semble correct sur une fiche technique peut toujours être la mauvaise machine si sa turbine a été choisie pour une tâche différente.
Les pales de ventilateur centrifuge se répartissent en quatre familles de travail, et la plupart des erreurs de sélection proviennent de leur mélange.
| Profil de lame | Efficacité typique | Capacité de pression | Tolérance à la poussière | Service typique |
|---|---|---|---|---|
| Multi-aubes incurvées vers l'avant | 55-65% | Haut à basse vitesse | Faible | Air d'appoint propre, unités compactes |
| Courbé vers l'arrière, épaisseur unique | 75-85% | Moyen à élevé | Moyen | Ventilateurs chaudière FD et ID, évacuation générale |
| Profil aérodynamique courbé vers l'arrière | 80-88% | Moyen à élevé | Faible | Air de traitement propre, installations silencieuses |
| Radial et à pointe radiale | 60-72% | Moyen | Élevé | Échappement du four, poussières abrasives, gaz chauds |
Lorsqu'une usine a besoin de plus de pression pour un travail sale, la réponse pratique n'est généralement pas une famille de pales différente mais une version plus solide de la même : des pales plus épaisses, un arbre plus lourd et une roue conçue dès le départ pour une vitesse plus élevée.
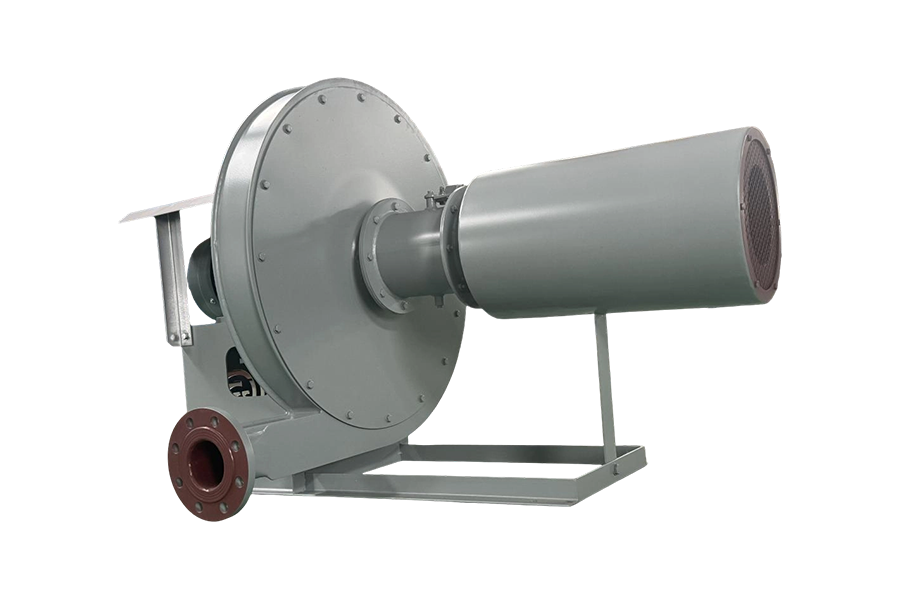 Surpresseurs centrifuges haute pression personnalisés 8-09 9-12 9-19 9-26 Quatre séries de soufflantes haute pression pour cubilots, fours, forges et brûleurs, avec options d'entraînement direct, par poulie ou par accouplement pour une alimentation en air personnalisée. Voir le produit →
L'usure abrasive du bord d'attaque d'une pale évolue à peu près avec le cube de la vitesse d'impact des particules, et la vitesse de pointe augmente avec le diamètre de la turbine et la vitesse de rotation. Doubler la vitesse de la pointe multiplie l’érosion par environ huit. C'est pourquoi faire fonctionner un ventilateur bien en dessous de son débit nominal par étranglement ou surdimensionnement délibéré est une mauvaise habitude dans un service chargé de poussière, et pourquoi le diamètre de la turbine mérite autant d'attention que la puissance du moteur.
Le choix des matériaux suit le gaz et non la ligne budgétaire :
La croissance thermique est le détail qui surprend les gens. Une pale dont les dimensions sont parfaites à 20 degrés C peut encrasser le cône d'entrée à 450 degrés C si la turbine et le boîtier ont été conçus avec la même hypothèse de jeu. Les turbines à haute température nécessitent des jeux calculés à la température de fonctionnement, et l'arbre et le roulement doivent absorber la même dilatation.
 Ventilateur centrifuge haute température personnalisé pour 350°C à 800°C Ventilateur industriel pour service de 350°C à 800°C ; le boîtier isolé convient aux fours, aux équipements de séchage, aux chaudières, à la métallurgie et aux industries chimiques. Voir le produit →
Les lames échouent plus souvent au niveau de leurs articulations qu'au milieu de la plaque. Une soudure d'angle continue à la jonction lame-plaque arrière, appliquée dans une séquence contrôlée pour limiter la distorsion, dure plus longtemps qu'un assemblage soudé par pointage ou riveté en service thermique cyclique. Sur les roues à usage intensif, la plaque arrière est généralement épaissie localement sous chaque pied de pale, car c'est là que se concentre le moment de flexion.
L’équilibre suit l’attachement. Une roue équilibrée selon la norme ISO 1940 de qualité G6.3 est acceptable pour un usage industriel ordinaire ; les turbines à grande vitesse ou à haute température sont généralement spécifiées à G2.5, et l'équilibre est vérifié après l'installation de la protection contre l'usure, pas avant. Le dégagement des pointes est l’autre variable silencieuse. Trop serré et la lame frotte le cône d'entrée lors des transitoires thermiques ; trop lâche et la recirculation coûte plusieurs points d'efficacité. Un à un pour cent et demi du diamètre de la roue est une plage réalisable pour un usage général, serré ou ouvert en fonction de la température et de l'abrasivité.
Pour les ingénieurs d'usine, l'étape pratique consiste à demander un accès d'inspection : une porte d'inspection boulonnée sur le carter et, lorsque la géométrie le permet, des points de mesure d'épaisseur marqués sur le bord d'attaque de la pale. L'érosion est rarement uniforme, et savoir quelle région s'use le plus rapidement transforme une panne surprise en un changement planifié de la roue.
La même installation peut nécessiter deux roues complètement différentes sur un même système. Une chaudière est équipée d'un ventilateur à tirage forcé qui gère l'air ambiant propre et d'un ventilateur à tirage induit qui gère les gaz de combustion chauds et chargés de poussière à un débit similaire. Le ventilateur FD bénéficie d'une turbine efficace incurvée vers l'arrière ; le ventilateur ID est mieux servi par une roue à embout radial avec une tolérance d'usure, même si son rendement est inférieur. Les fournisseurs qui publient un rapport complet gamme de ventilateurs centrifuges industriels regroupez généralement les roues par service industriel ainsi que par classe de pression, ce qui rend cette comparaison plus facile à effectuer.
Pour les flux transportant des gaz acides ou contenant du chlorure, la corrosion plutôt que l'abrasion est le facteur limitant, et une roue en plastique renforcé de fibres dure souvent plus longtemps qu'une roue en acier revêtu avec un poids inférieur.
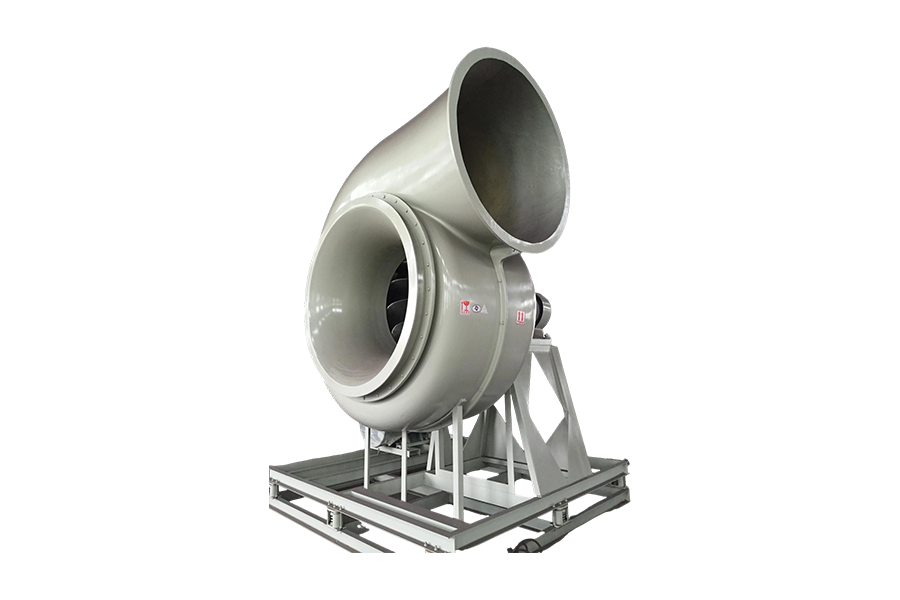 Ventilateur centrifuge en fibre de verre anticorrosion FRP personnalisé Ventilateur en fibre de verre résistant à la corrosion pour flux de gaz acides ou contenant du chlorure, de faible poids pour les tâches chimiques, de galvanoplastie, pharmaceutiques et de traitement des gaz résiduaires. Voir le produit →
Une offre pour un ventilateur centrifuge est aussi valable que les données de processus qui la sous-tendent. Avant de demander un prix, rassemblez les éléments suivants :
L’écart de spécification le plus courant concerne uniquement le débit et la pression. Cela omet les deux variables qui déterminent la durée de vie des pales, la température et la charge en particules, et c'est la raison pour laquelle deux ventilateurs avec la même valeur nominale se comportent différemment en service. Une revue structurée de comment la capacité, la pression et les choix de matériaux interagissent car votre point de service est un meilleur point de départ qu’une page de catalogue. Obtenez la bonne pale et le reste du ventilateur suit généralement.
Votre adresse email ne sera pas publiée. Les champs obligatoires sont marqués*
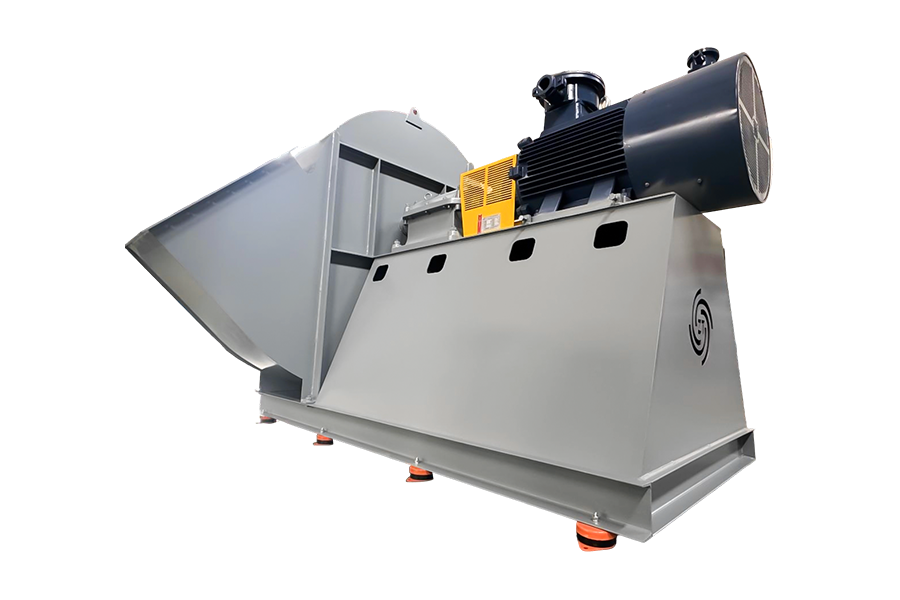
Catégorie : Industrie des matériaux de construction - Ventilateur centrifuge pour four rotatif à ...
See Details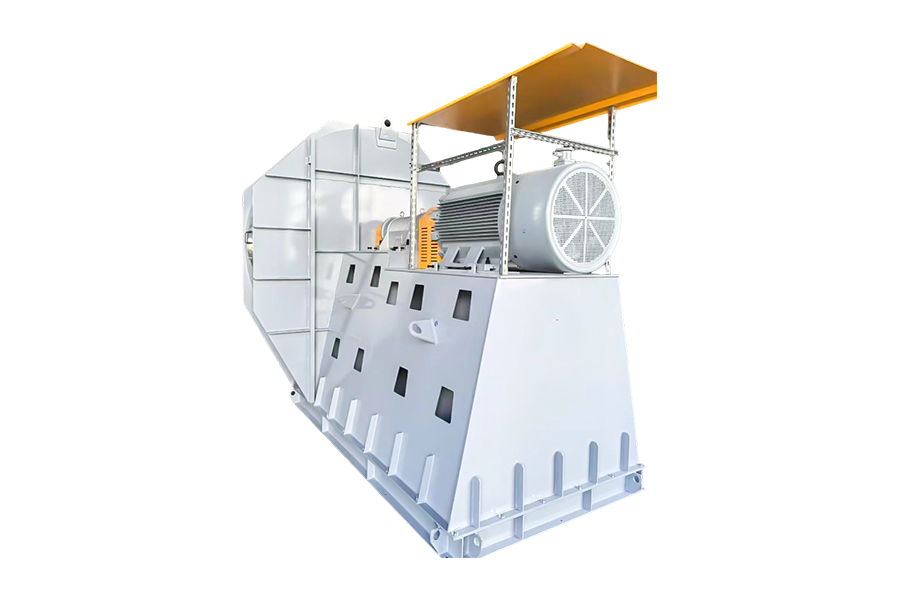
Catégorie : Industrie des matériaux de construction - Ventilateur centrifuge pour four à chaux ...
See Details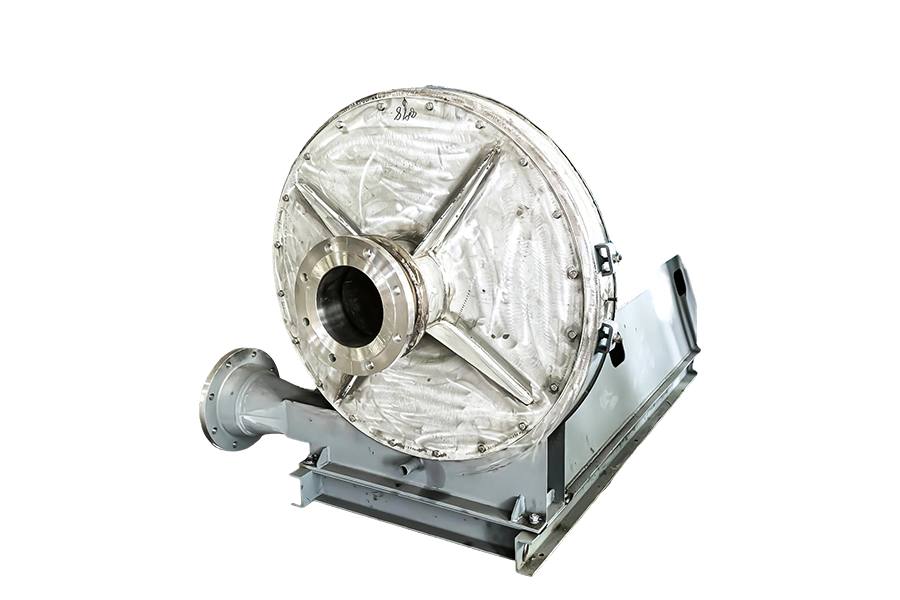
Catégorie : Industrie des matériaux de construction - Ventilateur centrifuge pour four à chaux ...
See Details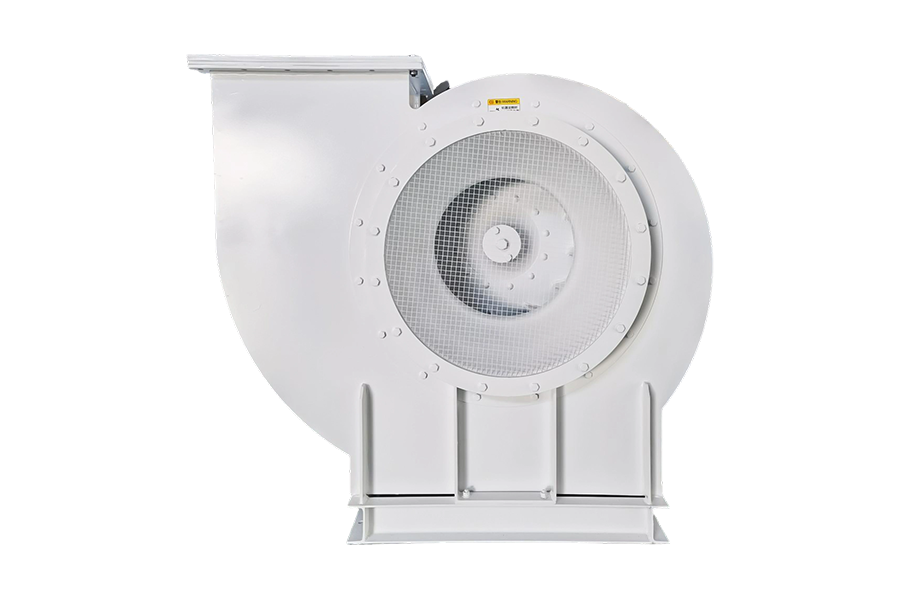
Catégorie : Industrie des matériaux de construction - Ventilateur centrifuge pour four à chaux ...
See Details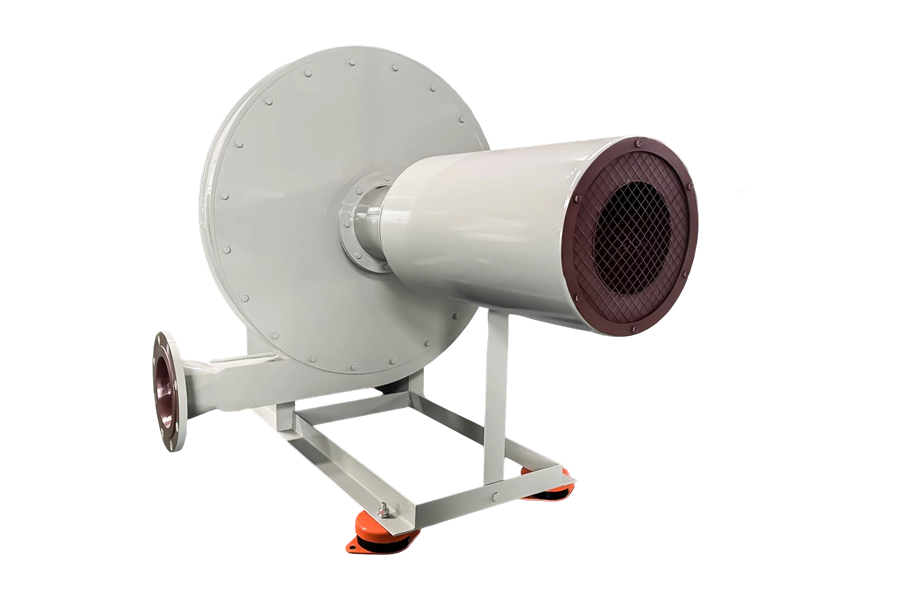
Catégorie : Industrie métallurgique - Ventilateur centrifuge pour four de fusion Ventilateur d...
See Details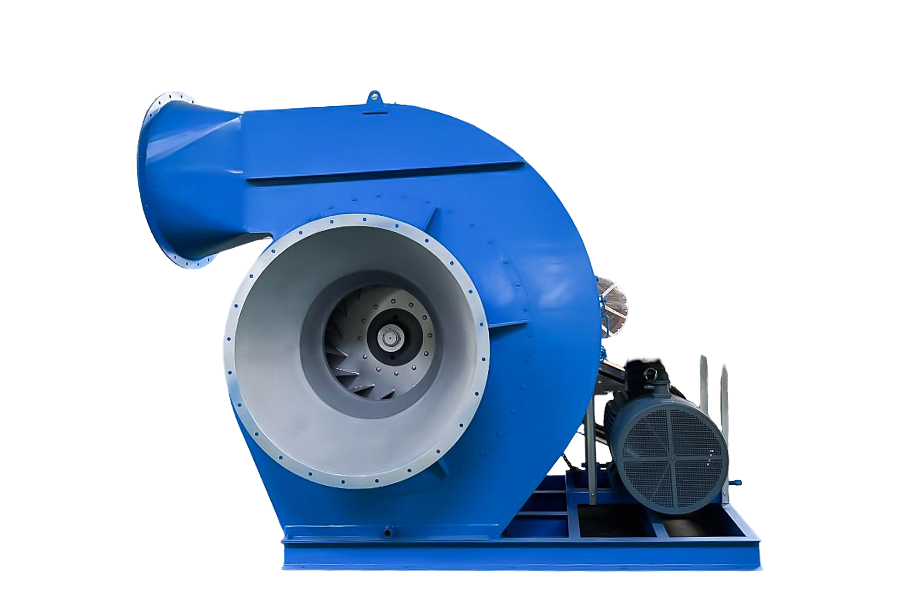
Catégorie : Industrie des matériaux de construction - Ventilateur centrifuge pour four à chaux ...
See DetailsMobile: +86-188 6157 1101
No.58 Wendong Road, zone industrielle de la ville de Xushe, ville de Yixing, province du Jiangsu, Chine
Droit d'auteur © JIANGSU ZT FAN CO.,LTD. Tous droits réservés.
Fabricants de ventilateurs centrifuges en acier inoxydable

+86-188 6157 1101
